Keď sa výrobca strojov spýta na teplotu topenia hliníka, zvyčajne neplánuje nič roztaviť. Kontrolujú výkres zvarenca, špecifikujú tlakovo liate puzdro alebo potvrdzujú, že extrudovaný profilový rám môže sedieť blízko zdroja tepla. Odpoveď je jednoduchá: čistý hliník sa topí pri 660,32 °C alebo 933,47 K / 1220,58 °F. Všetko nad touto hodnotou závisí od triedy zliatiny, podmienok ohrevu a použitého procesu.
Toto číslo je viac než len triviálna odpoveď: rozhoduje o tom, či sa má časť odliať, vytlačiť, zvariť alebo opracovať, a vysvetľuje, prečo sa hliník v dielni správa inak ako oceľ. Nižšie uvedené časti pokrývajú referenčnú hodnotu, ako ju zliatiny rozširujú do rozsahu tavenia a ako použiť tieto informácie v reálnej výrobe.
Bod topenia hliníka na prvý pohľad
Hliník má jeden z najnižších bodov topenia spomedzi bežných konštrukčných kovov. Akceptovaná referenčná hodnota pre čistý hliník je:
- 660,32 °C (degrees Celsius)
- 933,47 K (Kelvin)
- 1220,58 °F (stupňov Fahrenheita)
Táto hodnota sa meria na hliníku s čistotou asi 99,996 %. Je to skutočný bod topenia v termodynamickom zmysle: pri 660,32 °C existujú tuhá a kvapalná fáza v rovnováhe a dodatočné teplo premieňa pevný hliník na kvapalinu bez zmeny teploty. Triedy komerčnej čistoty, liate zliatiny a tvárnené zliatiny sa správajú odlišne, pretože nečistoty a zámerné prísady šíria prechod v teplotnom rozsahu.
Prečo je teplota topenia dôležitá pri odlievaní, zváraní a vytláčaní
Takmer každý proces výroby hliníka je umiestnený vzhľadom na teplotu topenia. Nad ním funguje odlievanie, pod ním vytláčanie a lokálne ho križuje zváranie. Vedieť, kde sa nachádza váš proces, predchádza najbežnejším zlyhaniam kvality.
Odlievanie: práca s kvapalnou fázou
Odlievanie je jediný hlavný proces, ktorý plne prekračuje bod topenia. Zliatiny na tlakové liatie sa udržiavajú medzi približne 680 °C a 740 °C, takže kov má dostatočné prehriatie na vyplnenie tenkých častí formy pred zmrazením. Likvidus informuje zlieváreň, koľko prehriatia je k dispozícii; solidus im povie, kedy je odliatok dostatočne stabilný na to, aby sa vysunul. Gravitačné a pieskové liatie majú rovnakú logiku pri mierne odlišných teplotách.
Zváranie: lokálne tavenie s praktickými dôsledkami
Zváranie ohrieva malú zónu nad bodom topenia, ale hliník to robí ťažšie, ako naznačuje samotná teplota. Každý hliníkový povrch nesie tenkú vrstvu oxidu, ktorá sa topí pri približne 2072 °C, takže oxidová vrstva zostáva pevná, zatiaľ čo základný kov pod ňou je už roztavený. To je dôvod, prečo sa zváranie TIG a MIG spolieha na striedavý prúd a čistenie oxidov, a preto zlá príprava vedie k tvorbe oxidov a pórovitosti. Hliník tiež nedáva žiadne vizuálne varovanie pred roztavením: nežiari na červeno ako oceľ, takže prehriaty zvarový kúpeľ sa môže zrútiť bez zjavného signálu.
Extrúzia: tvárnenie za tepla pod bodom topenia
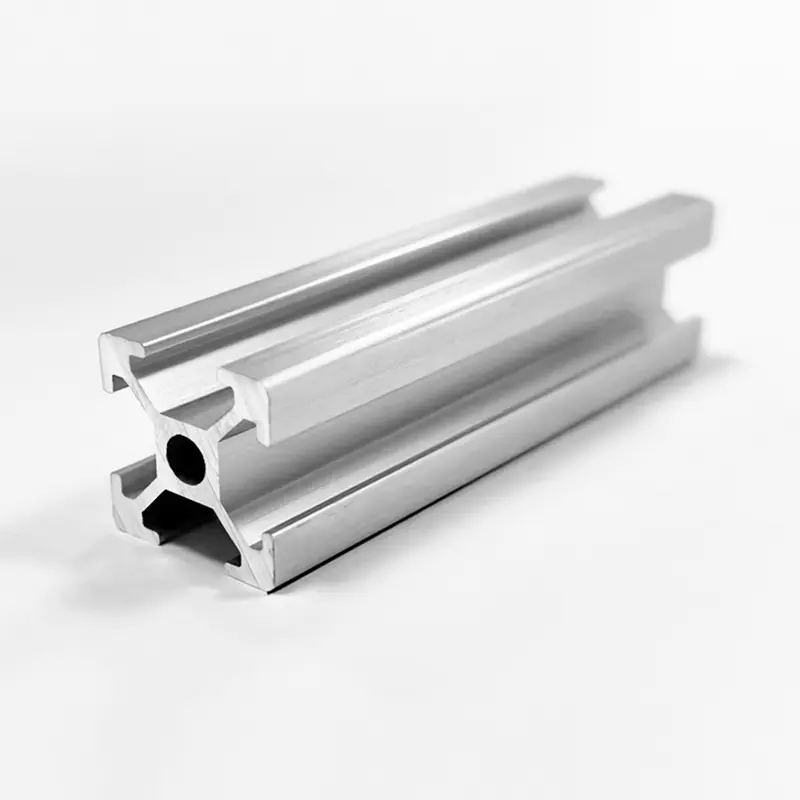
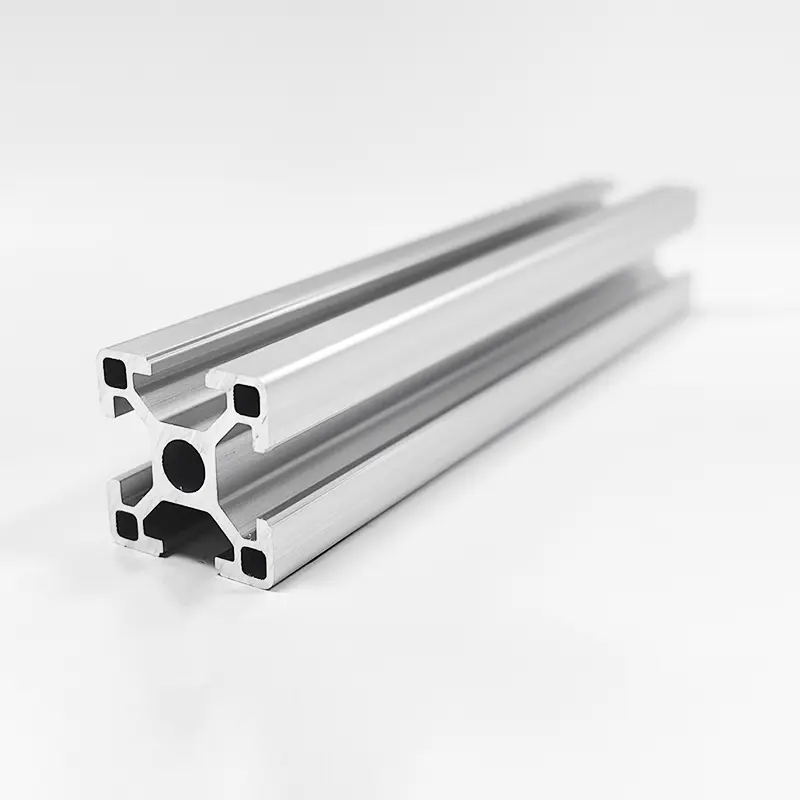
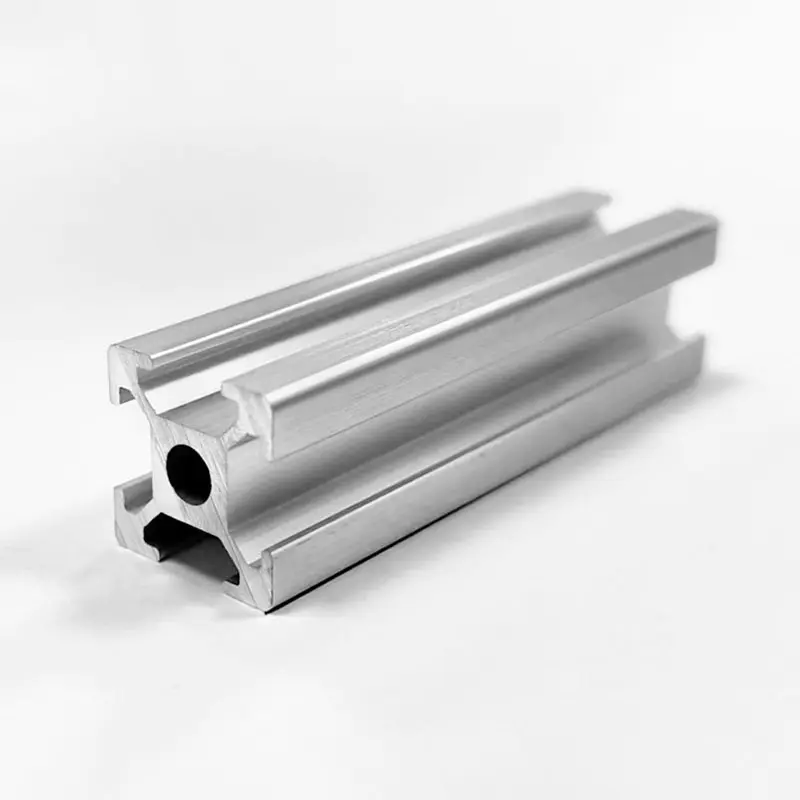
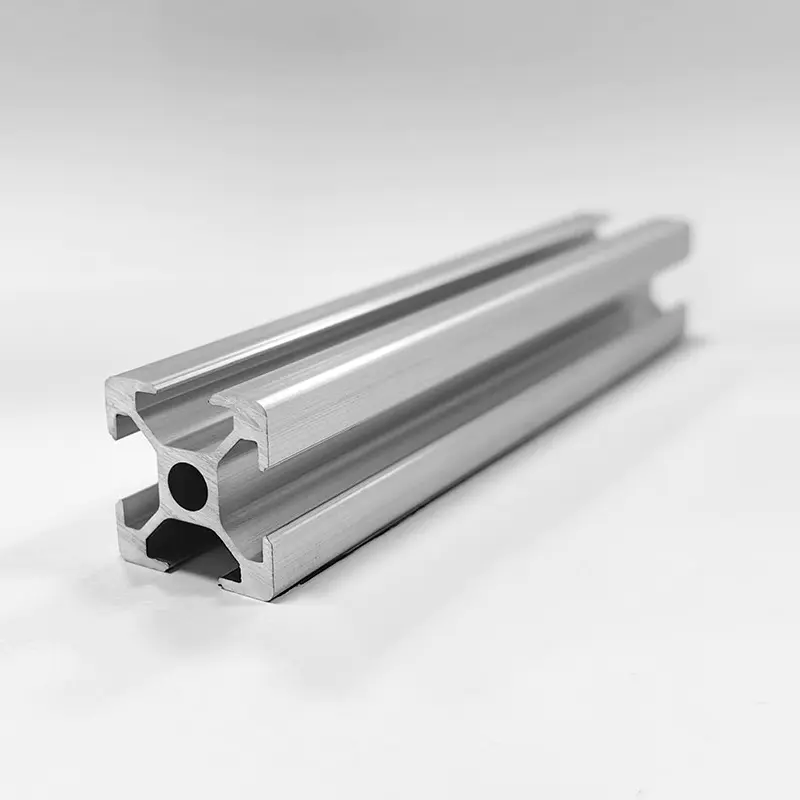
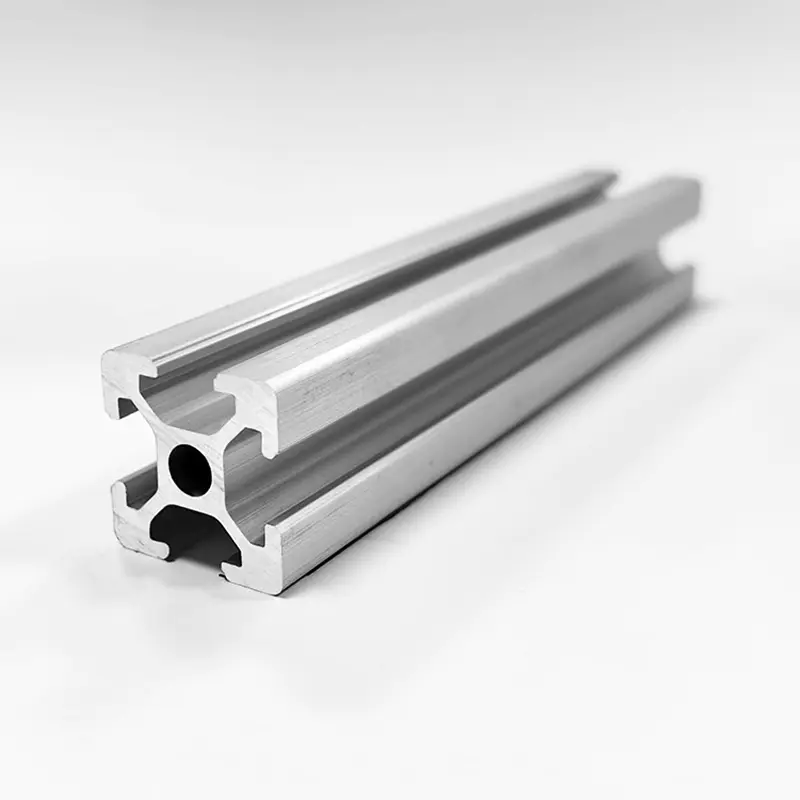
Extrúzia zámerne udržuje kov v pevnom stave. Predvalky zo zliatin 6xxx sú predhriate na približne 450-500 °C, hlboko pod solidus, takže materiál sa stáva mäkkým a plastickým, ale nikdy nie je čiastočne roztavený. To umožňuje pretlačenie zložitých prierezov cez matricu pri zachovaní úzkych tolerancií. Ako výrobca priemyselné hliníkové extrúzne profily , považujeme teplotu predvalkov za jeden z najkontrolovanejších parametrov na lise: príliš studená a profil sa trhá, príliš horúca a kvalita povrchu sa zhoršuje a pri soliduse profil začína praskať. Pre štandardné rámové sekcie, ako je naša Hliníkové extrúzne profily s T-drážkou série 2020 , stabilný predohrev udržuje prierez presný od prvého metra po posledný.
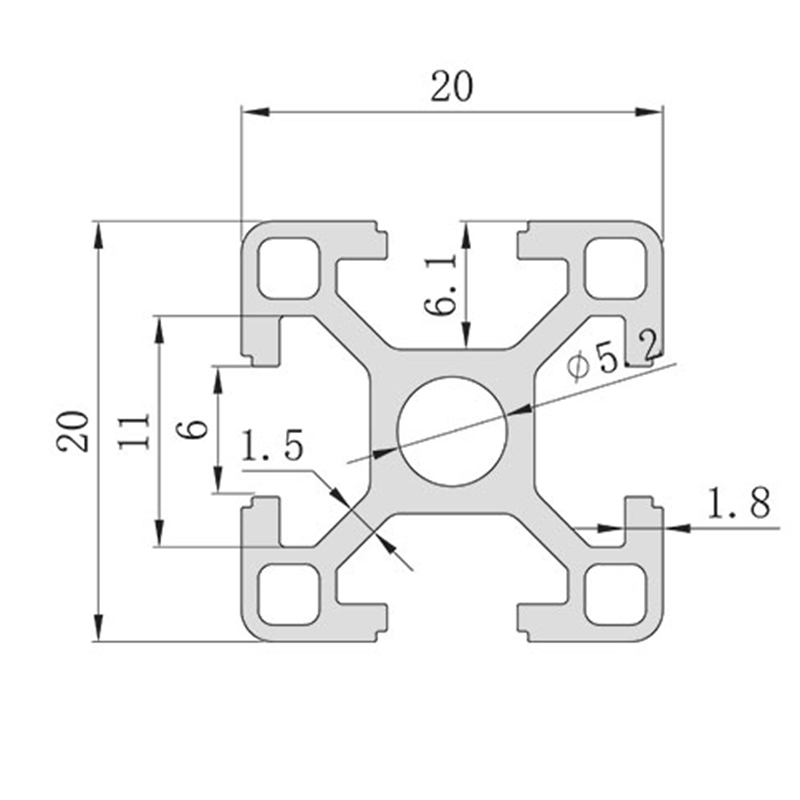 Hliníkový extrúzny profil série OEM 2020 so 6 mm t-drážkou Dodávatelia, Com Shanghai Huishuo Aluminium Industry Technology Co., Ltd. je veľkoobchodný čínsky veľkoobchodný hliníkový extrúzny profil série 2020 s dizajnom t-slotu 6 mm ... Zobraziť produkt →
Solidus a liquidus: ako zliatiny rozširujú bod topenia
Čistý hliník sa topí pri jedinej ostrej teplote. Akonáhle sú pridané legujúce prvky, prechod sa rozšíri do rozsahu. The solidus je najvyššia teplota, pri ktorej je zliatina ešte úplne tuhá; a liquidus je najnižšia teplota, pri ktorej je úplne tekutý. Medzi týmito dvoma koexistuje tuhá a kvapalná fáza, čo je normálne pri odlievaní, ale nebezpečné pri tepelnom spracovaní a zváraní.
Tabuľka 1. Typické rozsahy topenia pre bežné hliníkové zliatiny. Hodnoty sa mierne líšia podľa presného zloženia a temperamentu; vždy potvrdiť podľa osvedčenia o mlyne. | Zliatina | Temper | Solidus (°C) | Liquidus (°C) | Typická aplikácia |
| 6063 | T5 / T6 | 615 | 655 | Extrudované profily, rámy, architektonické profily |
| 6061 | T6 | 582 | 652 | Konštrukčné profily, zvárané zostavy |
| 5052 | H32 | 607 | 649 | Námorné panely, plechové práce |
| 7075 | T6 | 477 | 635 | Vysoko pevné letecké komponenty |
| A356 | Odliatok T6 | 574 | 610 | Liate kolesá, telesá čerpadiel |
Všimnite si nátierku: 6061 je už čiastočne roztavený pri teplote vyššej ako 582 °C, aj keď je úplne tekutý až pri teplote 652 °C. Vytláčacie matrice zostávajú pod solidom, aby sa zabránilo praskaniu za tepla. Pri tepelnom spracovaní prekročenie solidu spôsobuje začínajúce tavenie, ktoré trvalo ničí mechanické vlastnosti dielca.
Faktory, ktoré ovplyvňujú teplotu topenia hliníka
Niekoľko premenných v reálnom svete mení to, ako sa teoretická teplota topenia správa na výrobnej úrovni.
Legujúce prvky
Kremík a meď znižujú rozsah topenia viac ako akékoľvek iné bežné prísady. Hliníkovo-kremíkové eutektikum má približne 577 °C a obsahuje približne 12,6 % kremíka, čo je dôvod, prečo väčšina odlievacích zliatin zostáva spracovateľná pri teplotách, pri ktorých sú tvárnené zliatiny stále pevné. Horčík a zinok tiež potláčajú solidus, ako ukazuje riadok 7075 v tabuľke 1. Výber zliatiny je preto neoddeliteľný od výberu procesu.
Úroveň čistoty
Hliník s čistotou 99,99 % sa topí v zlomku stupňa 660,32 °C. Triedy s komerčnou čistotou 99,5-99,8% obsahujú stopové množstvo železa a kremíka, ktoré rozširujú prechod o niekoľko stupňov. Pre väčšinu konštrukčných prác je rozdiel zanedbateľný, ale pri spájkovaní a precíznom odlievaní mení výber plniva a časy namáčania.
Vrstva oxidu
Oxid hlinitý sa topí pri približne 2072 °C, čo je asi trikrát viac ako kov pod ním. Pri zváraní a spájkovaní sa musí vrstva rozbiť alebo odstrániť, inak roztavený kov nemôže zmáčať spoj. Počas tavenia na odlievanie sa oxidová šupka vznáša na vrchu a môže byť odstránená, ale tiež zachytáva plyn a inklúzie, ak sa vmieša do taveniny. Vrstva oxidu nemení bod topenia kovu, ale je to hlavný dôvod, prečo sa hliník ťažšie zvára ako oceľ.
Tlak a rýchlosť ohrevu
Na technické účely nemá tlak ani rýchlosť ohrevu praktický vplyv na teplotu topenia hliníka. Tlakové účinky sa objavujú len pri špecializovanom vysokotlakovom výskume a rýchlosť zahrievania ovplyvňuje, ako presne pozorujete prechod, nie samotnú rovnovážnu hodnotu. Dôverujte hárku s údajmi o materiáli, nie údajom pyrometra.
Čo znamená bod topenia pre hliníkové profily a rámy
Pre hliníkový profilový rám , teplota topenia nie je takmer nikdy konštrukčným limitom. Rámy sú skonštruované proti priehybu, medze klzu a tuhosti spoja, nie roztaveniu. Na teplote stále záleží v dvoch smeroch.
Po prvé, nepretržitá prevádzka nad približne 250-300 °C zmäkčuje štandardné temperovanie 6xxx dlho predtým, než dôjde k roztaveniu: účinky starnutia sa obrátia, pevnosť klesá a zovreté spoje sa môžu plaziť. Po druhé, akékoľvek zváranie alebo tvrdé spájkovanie na ráme zavádza lokálne tavenie, ktoré žíha tepelne ovplyvnenú zónu. Ak rám stroja musí niesť zaťaženie v blízkosti zváraného spoja, po zváraní ho znova zostarnite alebo spoj prerobte.
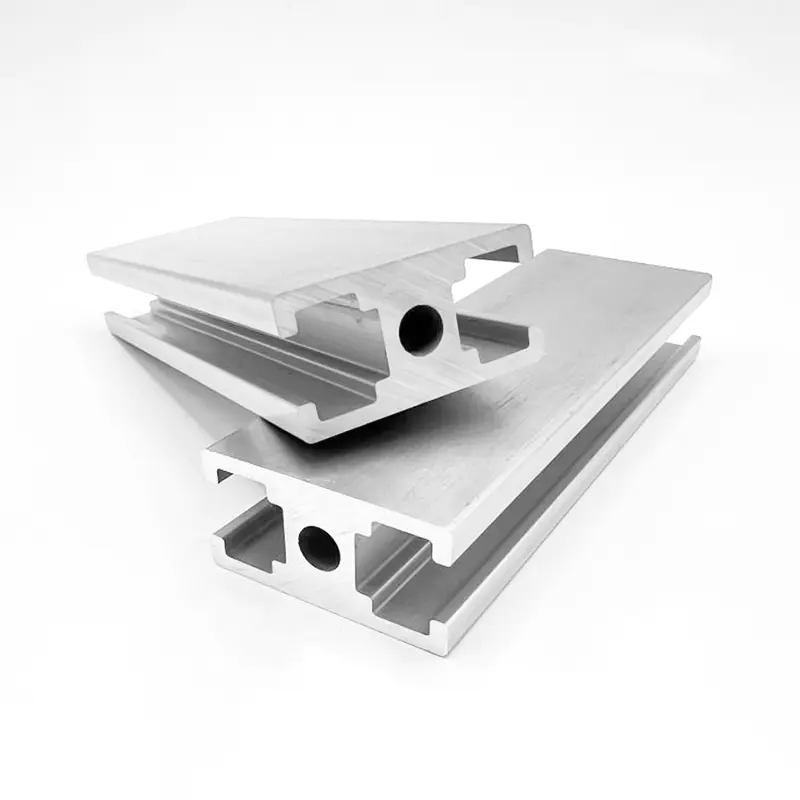
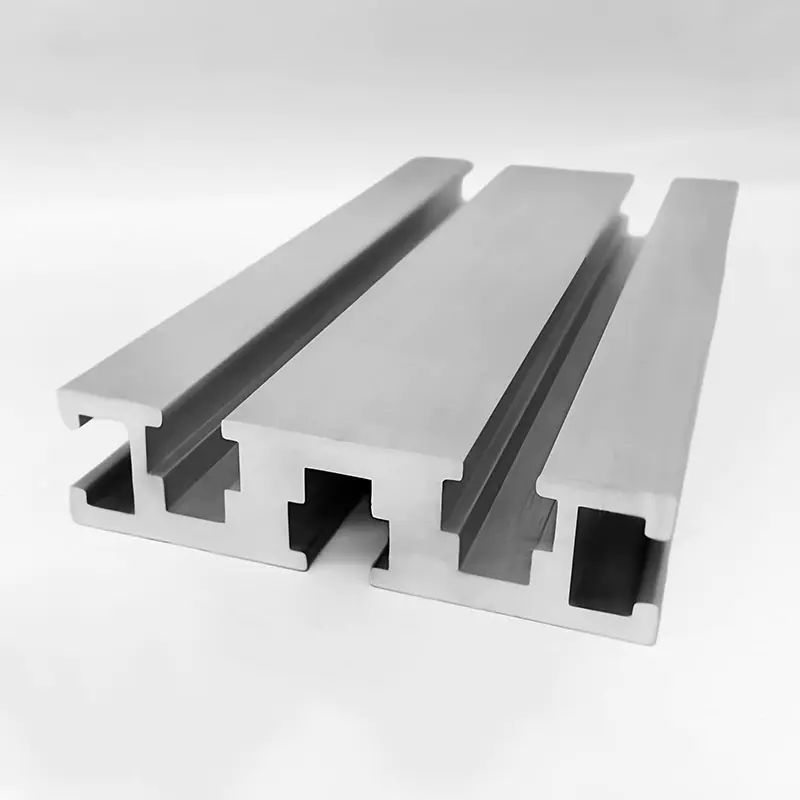
V prípade nosných konštrukcií s vibráciami alebo bodovým zaťažením, nízky modul pružnosti hliníka znamená tuhosť profilu. Často odporúčame ťažšie úseky stien ako napr zosilnené nosné 4040 T-drážkové hliníkové profily namiesto kompenzácie silnejšími zliatinami, pretože rám sa stáva tuhším bez toho, aby sa zmenilo zváracie správanie alebo charakteristiky tavenia. Keď porovnáte série a triedy zaťaženia, praktický technický sprievodca Systémy vytláčania hliníka s T-drážkou šetrí viac času pri navrhovaní ako opätovná kontrola teplôt topenia.
 OEM HS-8-4040B zosilnený nosný T-drážka 4040 hliníkový profil, 2,5 mm stena T Shanghai Huishuo Aluminium Industry Technology Co., Ltd. je veľkoobchodný predaj hliníkového profilu HS-8-4040B HS-8-4040B s nosnou drážkou T-Slot 4040... Zobraziť produkt →
Hliník vs. iné bežné kovy: prečo záleží na 660°C
Tabuľka 2. Približné teploty topenia bežných technických kovov na porovnanie. | Kovové | Teplota topenia (°C) | Teplota topenia (°F) | Porovnanie s hliníkom |
| Zinok | 419.5 | 787 | Nižšie; chráni oceľ ako galvanický povlak |
| magnézium | 650 | 1202 | Podobné; používané v ľahkých odliatkoch |
| Hliník (čistý) | 660.3 | 1220.6 | Odkaz |
| Mosadz (typické) | 900-940 | 1650-1720 | Vyššie; ťažšie odlievať a obrábať |
| Meď | 1084.6 | 1984 | Oveľa vyššie; vynikajúca vodivosť |
| Nehrdzavejúca oceľ | 1400-1450 | 2550-2640 | Oveľa vyššie; vysokoteplotný servis |
| Mäkká oceľ | 1370-1510 | 2500-2750 | Oveľa vyššie; štrukturálne zlyhanie |
Najdôležitejší dôsledok je ekonomický. Stredný rozsah tavenia hliníka je presne to, čo robí vytláčanie a tlakové liatie rýchlym a cenovo dostupným. Oceľ a nehrdzavejúca oceľ potrebujú oveľa viac energie na roztavenie a tvarovanie, a preto ťažké konštrukčné práce stále uprednostňujú oceľ, zatiaľ čo ľahké rámy, kryty a komponenty odvádzajúce teplo uprednostňujú hliník. Rovnaký teplotný limit znamená, že hliník nemá miesto v nepretržitej prevádzke nad približne 300 °C: neroztopí sa, ale pri zaťažení stratí náladu a bude sa plaziť.
Praktické rady pre prácu s hliníkom
Dajte bod topenia do práce v projekčnej kancelárii, nielen v peci:
- S rozsahom topenia zaobchádzajte ako s limitom procesu, nie s limitom návrhu. Medza klzu a tečenie určujú konštrukčné aplikácie.
- Pre zvárané zostavy použite zliatiny 6xxx so zodpovedajúcim prídavným kovom a potvrďte, že tepelne ovplyvnená zóna dokáže akceptovať stratu pevnosti.
- V prípade obrábaných dielov sa tavenie netýka. Rezanie prebieha hlboko pod 660 °C, ale nekontrolované teplo spôsobuje rozmerový posun a opotrebovanie nástroja, takže spravujte chladiacu kvapalinu a posuvy ako pri každej presnej práci.
- Nikdy nehádajte rozsah topenia zo všeobecnej tabuľky. Vyžiadajte si certifikát alebo list s údajmi o fréze pre každé teplo, najmä pre odliatky a spájkované zostavy.
- Jemné hliníkové triesky uchovávajte mimo zdrojov vznietenia. Jemne rozptýlený hliníkový prach sa môže vznietiť hlboko pod bodom topenia.
V našich výrobných prevádzkach rozhoduje teplota topenia o tom, ako sa diel vyrobí, nie o tom, či sa dá vyrobiť. Ak treba geometriu odliať, chladíme ju z likvidu s kontrolovanými parametrami. Ak sa musí zvárať, riadime lokálny príkon tepla. Ak sa musí opracovať, aplikujeme CNC spracovanie hliníka s kontrolovanými posuvmi, rýchlosťami a prietokom chladiacej kvapaliny.
 Veľkoobchodná továreň na CNC spracovanie hliníka, výrobcovia Shanghai Huishuo Aluminium Industry Technology Co., Ltd. je Čína výrobcovia CNC spracovania hliníka a skutočnosť CNC spracovania hliníka... Zobraziť produkt →
Vedieť, že čistý hliník sa topí pri 660,32 °C, je tá ľahšia časť. Skutočnou inžinierskou otázkou je, ktorá zliatina, ktorý proces a ktoré teplotné okno vyrába diel, ktorý potrebujete. Začnite so sériou zliatin, skontrolujte solidus a liquidus a nechajte proces nasledovať.