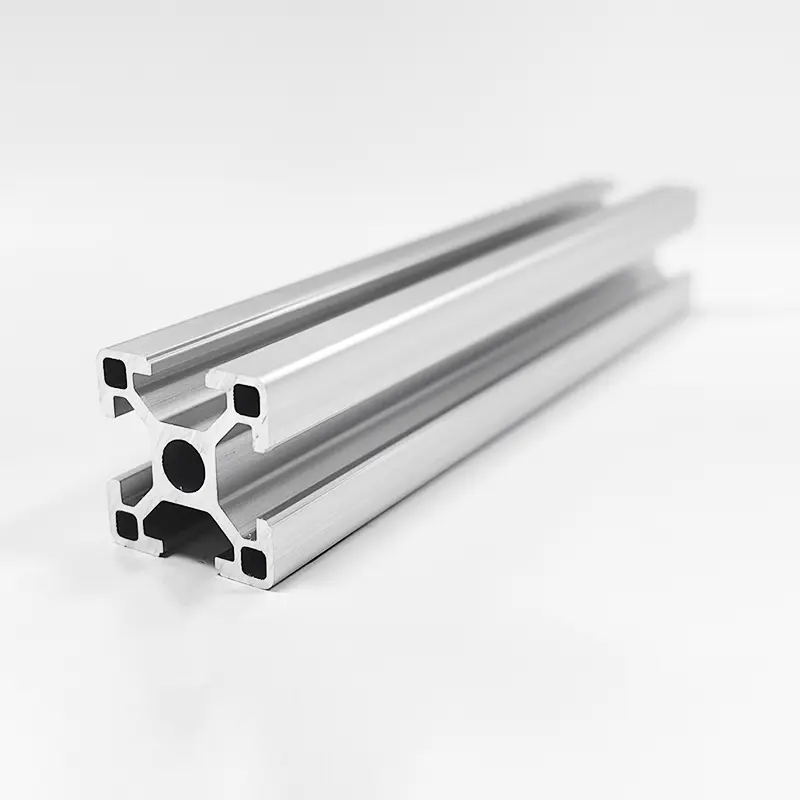
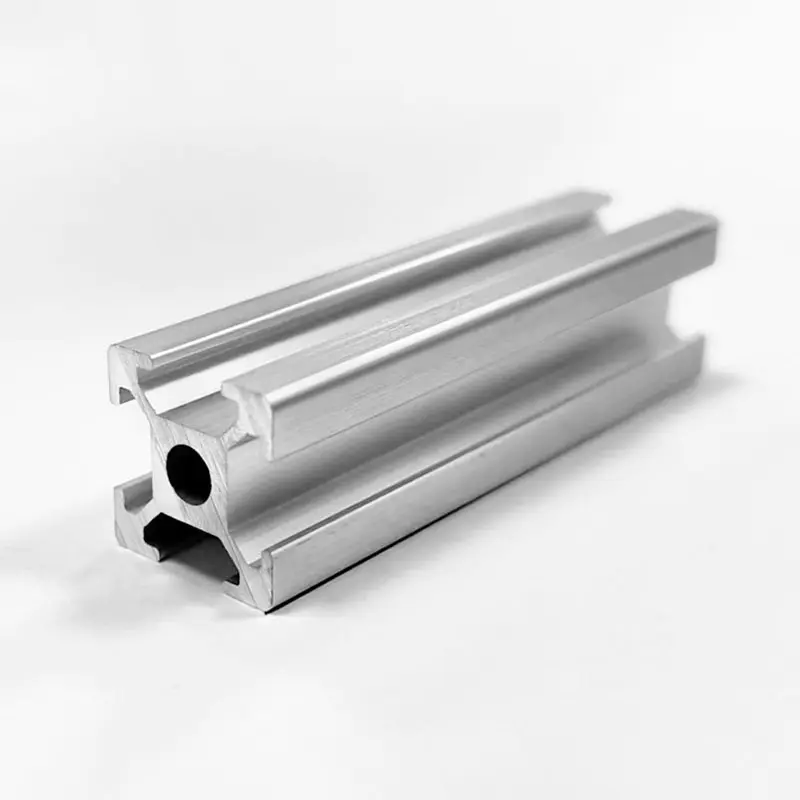
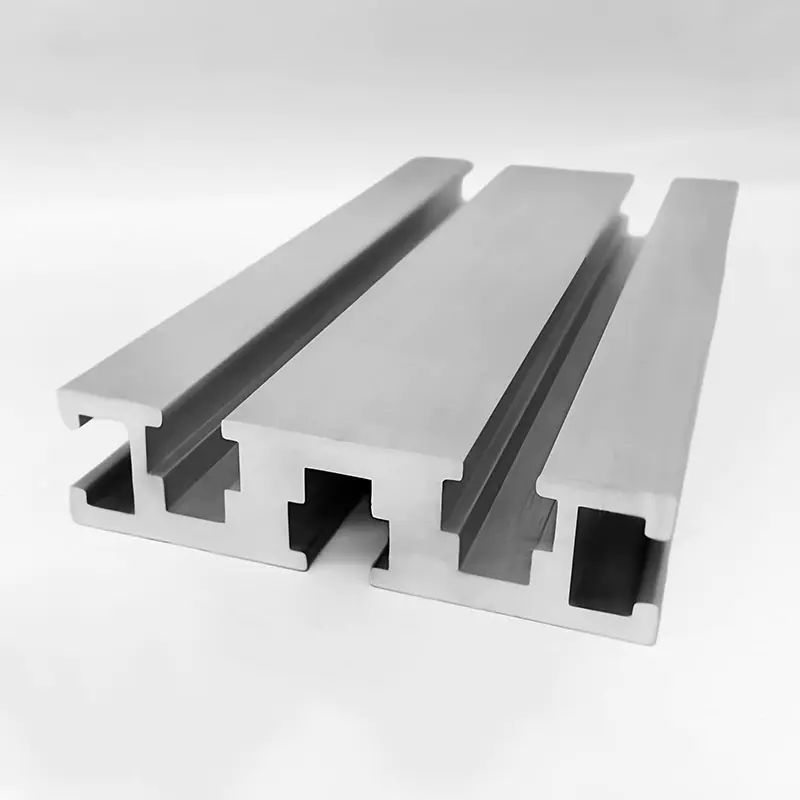
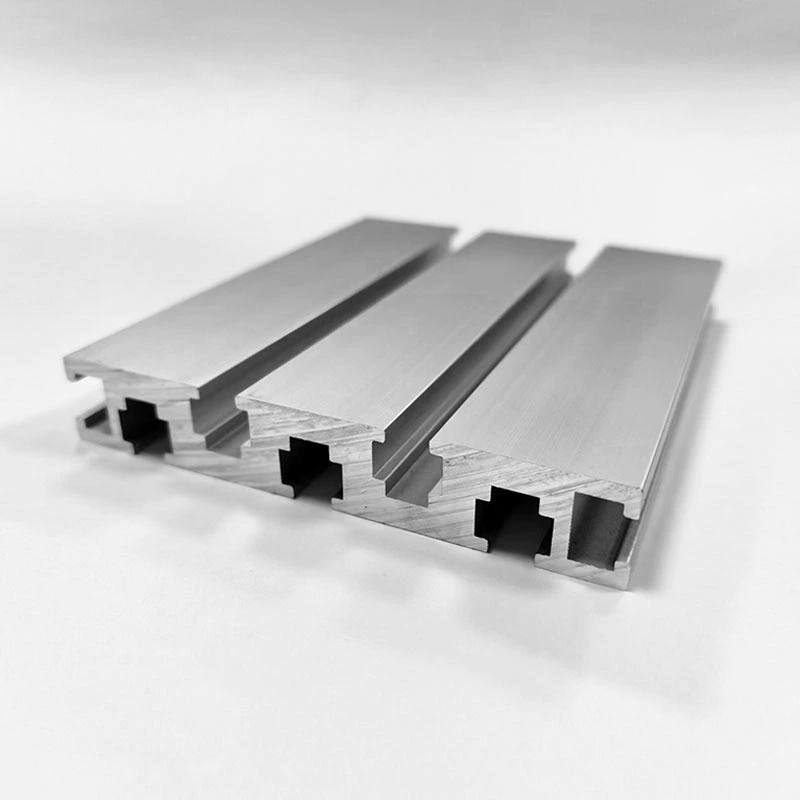
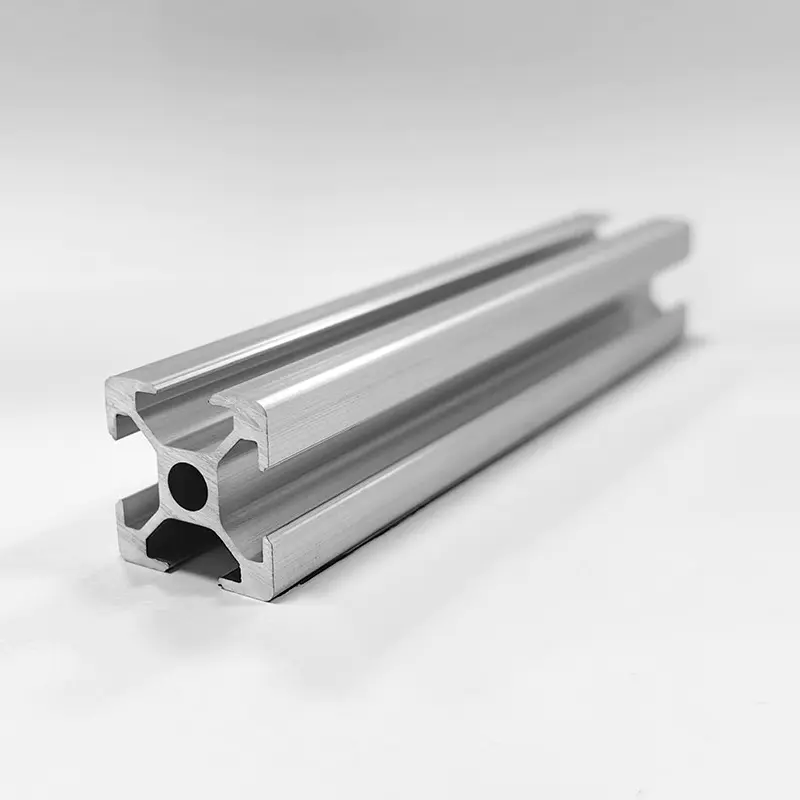
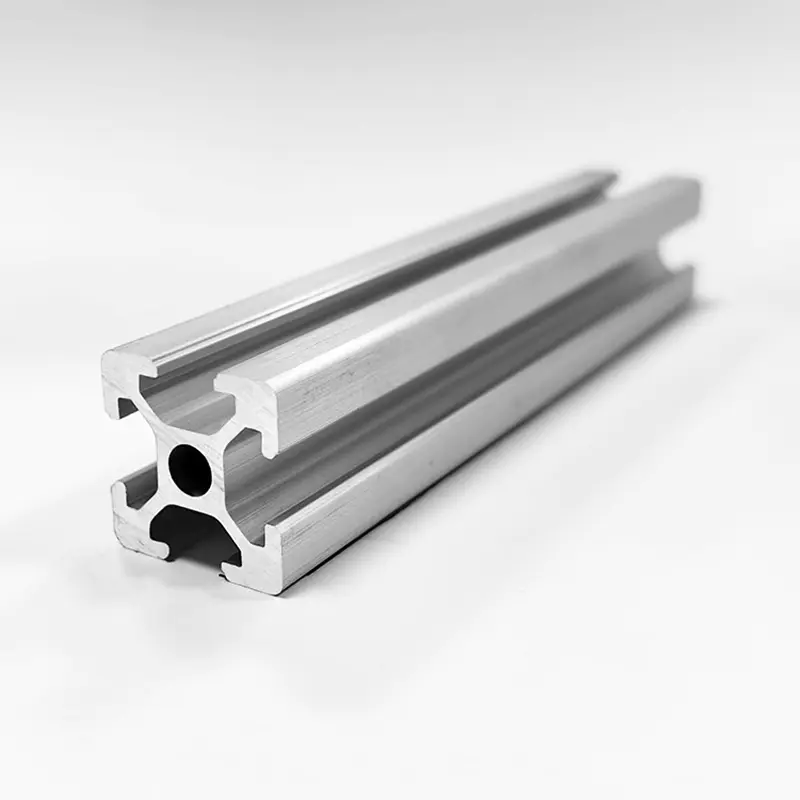
1. Úvod do profilov na vytláčanie hliníka
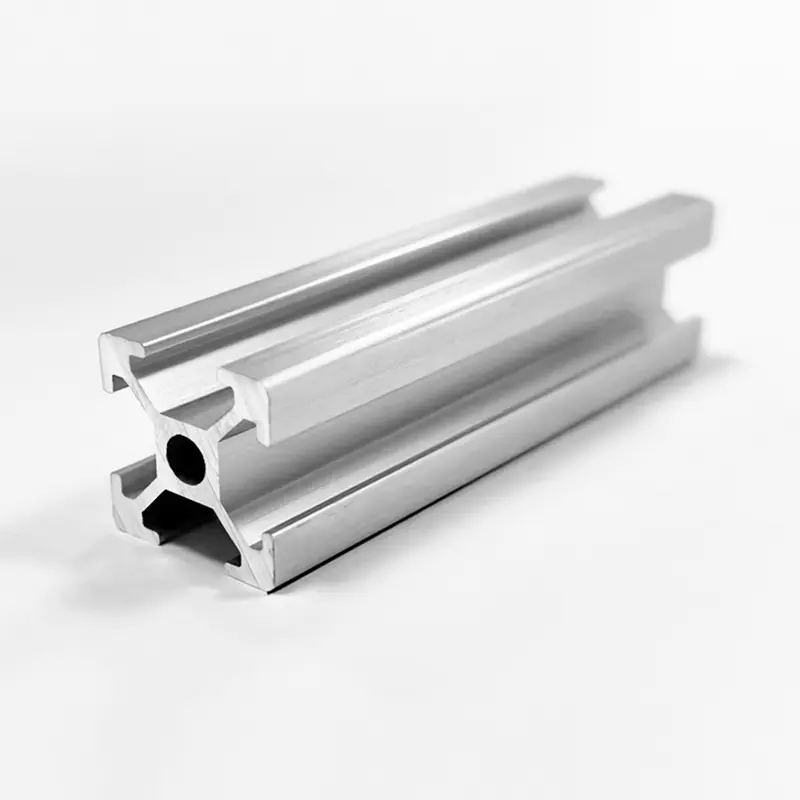
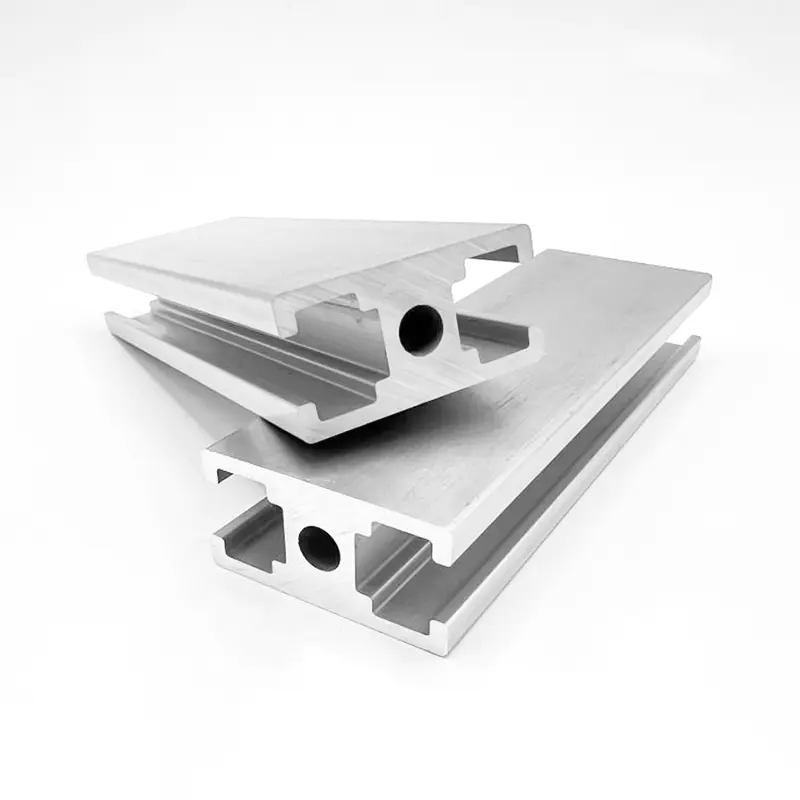
Hliníkové vytláčané profily sa stali základnými komponentmi v modernom strojárstve, stavebníctve, automobilovom priemysle, obnoviteľnej energii a priemyselnej automatizácii. Proces extrúzie zahŕňa pretláčanie zahriatych predvalkov z hliníkovej zliatiny cez tvarovanú oceľovú matricu pod extrémnym hydraulickým tlakom. Tento proces poskytuje kontinuálne dĺžkové profily so zložitými, konštantnými prierezmi, ktoré kombinujú ľahké vlastnosti s trvanlivosťou konštrukcie.
Pre medzinárodných nákupcov, stavebných inžinierov a výrobcov originálneho vybavenia si výber správneho profilu vytláčania hliníka vyžaduje vyhodnotenie niekoľkých kritických faktorov. Vlastnosti materiálu sú dané zložením zliatiny, tepelným spracovaním, geometriou prierezu a metódami povrchovej úpravy. Výber nesprávnej triedy zliatiny alebo označenia temperovania môže viesť k predčasnému mechanickému zlyhaniu, estetickej degradácii, vyšším výrobným nákladom alebo zbytočným problémom pri montáži.
Táto komplexná technická príručka poskytuje hĺbkovú porovnávaciu analýzu primárnych architektonických a konštrukčných hliníkových zliatin, konkrétne so zameraním na 6061, 6063 a 6005A. Rozkladá chemické zloženie, mechanickú pevnosť, stavy temperovania, výkon povrchovej úpravy a konštrukčné tolerancie, aby pomohli obstarávacím tímom a inžinierom vybrať optimálny profil vytláčania pre ich špecifické požiadavky aplikácie.
2. Chemické zloženie a metalurgia: 6061 vs. 6063 vs. 6005A
Výkon hliníkového extrúzneho profilu je zakorenený v jeho chemickom zložení. Štandardné extrudované profily patria prevažne do hliníkových zliatin série 6xxx, ktorých hlavnými legovacími prvkami sú horčík a kremík. Tieto prvky tvoria silicid horčíka (Mg2Si), zlúčeninu, ktorá robí zliatinu tepelne spracovateľnou a citlivou na precipitačné vytvrdzovanie.
2.1 Limity chemického zloženia (norma ASTM B221)
Presná rovnováha horčíka, kremíka, medi, chrómu a železa definuje správanie pri spracovaní, rýchlosť vytláčania, tvarovateľnosť a pevnosť po starnutí každej zliatiny.
| Stupeň zliatiny | kremík (Si) | Železo (Fe) | meď (Cu) | mangán (Mn) | horčík (Mg) | chróm (Cr) | zinok (Zn) | titán (Ti) | hliník (Al) |
| 6061 | 0,40 – 0,80 % | Max 0,70 % | 0,15 – 0,40 % | Max 0,15 % | 0,80 – 1,20 % | 0,04 – 0,35 % | Max 0,25 % | Max 0,15 % | Zostatok |
| 6063 | 0,20 – 0,60 % | Max 0,35 % | Max 0,10 % | Max 0,10 % | 0,45 – 0,90 % | Max 0,10 % | Max 0,10 % | Max 0,10 % | Zostatok |
| 6005A | 0,50 – 0,90 % | Max 0,35 % | Max 0,30 % | 0,09 – 0,50 % | 0,40 – 0,70 % | 0,10 – 0,30 % | Max 0,20 % | Max 0,10 % | Zostatok |
2.2 Metalurgické rozdiely a charakterizácia zliatin
- Zliatina hliníka 6061 : Často označovaný ako konštrukčný hliník, 6061 obsahuje vyššie hladiny horčíka a kremíka spolu so zámernými prídavkami medi (0,15 až 0,40 percenta) a chrómu (0,04 až 0,35 percenta). Meď zvyšuje konečnú pevnosť v ťahu a tvrdosť, zatiaľ čo chróm zjemňuje štruktúru zŕn a riadi rekryštalizáciu počas tepelného spracovania. Vyšší obsah zliatiny však zvyšuje prietokové napätie počas extrúzie, čo obmedzuje rýchlosť extrúzie a znižuje maximálnu zložitosť sekcie.
- Zliatina hliníka 6063 : Široko uznávaný ako architektonický hliník, 6063 má nižšie hladiny horčíka a kremíka a takmer nulový obsah medi. Táto čistá formulácia má za následok nízky odpor voči deformácii počas vytláčania, čo umožňuje hladké vytláčanie cez zložité lisovnice s viacerými dutinami. Poskytuje tiež tenkú hrúbku steny a vynikajúcu hladkosť povrchu, čo z nej robí preferovanú zliatinu na eloxovanie.
- Zliatina hliníka 6005A : Medzi 6061 a 6063, 6005A, umiestnený medzi 6061 a 6063, obsahuje kontrolovaný obsah mangánu a chrómu na zvýšenie pevnosti a húževnatosti bez výrazného zníženia vytlačovateľnosti. Ponúka vynikajúcu odolnosť v ohybe a rázovú pevnosť v porovnaní s 6063 pri zachovaní lepšej rýchlosti vytláčania ako 6061.
3. Mechanické vlastnosti a porovnanie únosnosti
Inžinieri musia vybrať hliníkové zliatiny na základe špecifických kritérií mechanického zaťaženia, ako je medza klzu v ťahu, medza pevnosti v ťahu, predĺženie a povrchová tvrdosť.
3.1 Matica mechanických vlastností pre bežné teploty vytláčania
Mechanické správanie sa výrazne líši v závislosti od zloženia zliatiny a použitého procesu tepelného spracovania.
| Parameter vlastnosti | 6063-T5 | 6063-T6 | 6061-T6 | 6005A-T6 | Konštrukčná oceľ (referenčná) |
| Konečná pevnosť v ťahu (MPa) | 150 – 185 | 205 - 245 | 290 - 310 | 260 - 280 | 400 – 550 |
| Medza klzu (0,2 % offset, MPa) | 110 - 130 | 170 - 210 | 240 - 276 | 215 - 240 | 250 – 350 |
| Predĺženie pri pretrhnutí (%) | 8 - 12 | 10 - 14 | 8 - 12 | 8 - 10 | 20 - 25 |
| Tvrdosť podľa Brinella (HBW) | 60 - 65 | 73 - 80 | 95 - 100 | 85 - 90 | 120 - 160 |
| Limit únavy (MPa) | 60 | 69 | 96 | 85 | 180 |
| Modul pružnosti (GPa) | 68.9 | 68.9 | 68.9 | 69.5 | 200 |
| Hustota (g/cm3) | 2.70 | 2.70 | 2.70 | 2.71 | 7.85 |
3.2 Analýza štrukturálneho zaťaženia: 6061 vs. 6063
- Výťažnosť a pevnosť v ťahu : 6061-T6 vykazuje približne o 30 až 40 percent vyššiu medzu klzu a medzu pevnosti v ťahu ako 6063-T6. Pre konštrukčné rámy, montáž ťažkých zariadení, pomocné rámy automobilového podvozku a nosné nosníky umožňuje 6061-T6 dizajnérom znížiť hrúbku steny profilu pri zachovaní bezpečnostných rezerv.
- Priehyb a modul pružnosti : 6061 aj 6063 majú identický modul pružnosti približne 68,9 gigapascalov. To znamená, že pri čisto elastických podmienkach ohybu, kde napätie nepresahuje medzu klzu, sa profily vyrobené z 6061 a 6063 s rovnakou geometriou prierezu vychýlia presne o rovnakú hodnotu. Vysoká pevnosť nezvyšuje tuhosť; tuhosť sa riadi výlučne momentom zotrvačnosti prierezu (hodnota I) a návrhom geometrie.
- Odolnosť proti únave : 6061-T6 poskytuje únavovú pevnosť 96 megapascalov v porovnaní so 69 megapascalmi pre 6063-T6. Pre komponenty vystavené dynamickému cyklickému zaťaženiu, cyklickým vibráciám alebo opakovaným štrukturálnym nárazom ponúka 6061-T6 väčšiu životnosť proti mikrotrhlinám a únavovému zlyhaniu.
4. Označenie tepelného spracovania a temperovania (T4, T5, T6)
Hliníkové vytláčané profily získavajú značnú časť svojej konečnej pevnosti z precipitačného vytvrdzovania, ktoré je tiež známe ako umelé starnutie. Pri čítaní technických výkresov a objednávaní surových výliskov je dôležité porozumieť označeniam teploty.
4.1 Vysvetlenie bežných teplôt extrúzie
- T4 Temper (roztok tepelne spracovaný a prirodzene starnutý) : Hliníkový profil je tepelne spracovaný roztokom pri zvýšených teplotách, ochladený a ponechaný prirodzene starnúť pri teplote miestnosti do v podstate stabilného stavu. Profily T4 si zachovávajú vynikajúcu tvárnosť za studena, ťažnosť a ohýbateľnosť, vďaka čomu sú vhodné na ohýbanie za studena, naťahovanie alebo náročné tvárnenie po vytláčaní.
- T5 Temper (chladené zo zvýšenej teploty a umelé starnutie) : Profil opúšťa vytláčaciu hubicu pri teplotách nad prahovou hodnotou roztoku (okolo 500 stupňov Celzia), podstupuje rýchle ochladenie vzduchom alebo ochladzovanie vodnou hmlou priamo na výstupnom stole lisu a následne sa umiestni do pece na umelé starnutie (zvyčajne 175 až 195 stupňov Celzia na 4 až 8 hodín). T5 tempera minimalizuje tepelné skreslenie a vnútorné zvyškové napätie, vďaka čomu je ideálny pre tenkostenné architektonické tvary, zárubne a závesné profily, kde je rozmerová stálosť prvoradá.
- T6 Temper (roztok tepelne spracovaný a umelé starnutie) : Profily prechádzajú intenzívnym núteným ochladzovaním vodou ihneď po výstupe z extrúzneho lisu alebo sú opätovne ohrievané v off-line roztokovej peci, rýchlo ochladené vo vode a potom umelo starnúce vo vyhrievacej peci. Potvrdenie T6 dosahuje maximálne precipitačné vytvrdzovanie fázy Mg2Si, čím sa dosahuje maximálna pevnosť v ťahu, tvrdosť a odolnosť proti opotrebovaniu.
4.2 Porovnávacia matica charakteristík temperamentu
| Temper State | Proces kalenia | Umelé starnutie | Úroveň sily | Rozmerová stabilita | Výkon ohýbania za studena |
| T4 | Rýchla voda / ventilátor | Žiadne (prirodzený vek) | Mierne | Mierne | Výborne |
| T5 | Nútený vzduch / hmla | Áno (štandardná rúra) | Stredne vysoké | Výborne | Spravodlivé |
| T6 | Intenzívne zhášanie vody | Áno (rozšírená rúra) | Maximálne | Dobré pre spravodlivé | Obmedzené |
5. Povrchové úpravy a technológie povrchovej úpravy
Extrudované hliníkové profily prirodzene vytvárajú tenký pasívny film oxidu hlinitého (s hrúbkou 5 až 10 nanometrov), keď sú vystavené kyslíku. Priemyselné, morské, architektonické a dekoratívne prostredia však vyžadujú špeciálne povrchové úpravy na zvýšenie odolnosti proti korózii, odolnosti proti opotrebovaniu, jednotnosti farieb a elektrickej izolácie.
5.1 Eloxovanie (elektrochemická oxidácia)
Eloxovanie je proces elektrochemickej konverzie, ktorý zahusťuje prírodný povlak oxidu hlinitého na integrovanú, tvrdú, poréznu anodickú vrstvu. Profil je ponorený ako anóda v elektrolytickom kúpeli kyseliny sírovej, pričom je aplikovaný jednosmerný elektrický prúd.
- Hrúbka vrstvy : Štandardné architektonické eloxovanie sa pohybuje od 10 do 15 mikrónov pre vnútorné/mierne vonkajšie použitie a 20 až 25 mikrónov pre vystavenie morskej atmosfére alebo v ťažkom priemysle (trieda Qualanod 20/25).
- Sfarbenie : Pórovitý oxidový film môže byť zafarbený pomocou elektrolytického farbenia pomocou kovových solí (ako je cín alebo kobalt) na výrobu šampanského, bronzového, tmavého bronzu a čiernych odtieňov alebo ponorením do organického farbiaceho kúpeľa.
- Vhodnosť zliatiny : 6063 je prvotriedna zliatina na eloxovanie vďaka nízkemu obsahu železa a medi, ktorý vytvára brilantný, jasný, jednotný kovový vzhľad. Na rozdiel od toho 6061 eloxuje do mierne tmavšieho, sivastého odtieňa v dôsledku častíc medi a chrómu.
5.2 Elektrostatické práškové lakovanie
Práškové lakovanie zahŕňa striekanie elektrostaticky nabitého suchého termosetového polymérového prášku na dôkladne vopred upravený hliníkový profil vytláčania. Profil sa potom pečie vo vytvrdzovacej peci pri teplote 180 až 200 stupňov Celzia, pričom sa prášok roztopí a zosieťuje do súvislej ochrannej vrstvy.
- Hrúbka povlaku : Štandardná hrúbka suchého filmu sa pohybuje medzi 60 a 120 mikrónov.
- Normy : Vysokovýkonné architektonické nátery spĺňajú špecifikácie AAMA 2603, AAMA 2604 alebo AAMA 2605 (Qualicoat Class 1, 2 alebo 3).
- Výhody : Neobmedzená dostupnosť farieb (farebná paleta RAL), rôzne možnosti lesku (matný, saténový, vysoký lesk), textúrované povrchové úpravy, vynikajúca odolnosť proti nárazu a eliminácia emisií organických rozpúšťadiel (bez VOC).
5.3 Elektroforetický náter (E-Coating)
Elektroforéza kombinuje eloxovanie so sekundárnym elektricky naneseným vo vode rozpustným živicovým vrchným náterom. Po štandardnej anodizácii sa mokrý profil ponorí do akrylovej alebo epoxidovej náterovej nádrže pod jednosmerným elektrickým prúdom, ktorý pred tepelným vytvrdením nanesie rovnomerný polymérny film vo vnútri a cez anodické póry.
- Charakteristika : Hrúbka kombinovanej vrstvy je zvyčajne 15 až 25 mikrónov. Poskytuje vysokú hladkosť povrchu, ultračíry kovový lesk, vysokú tvrdosť (až 3H až 4H tvrdosť ceruzky) a vynikajúcu odolnosť voči chemikáliám a soľnému postreku v porovnaní so štandardnou anodizáciou.
5.4 Tekutý náter PVDF (polyvinylidénfluorid).
Tekuté náterové systémy PVDF, bežne označované obchodnými názvami ako Kynar 500 alebo Hylar 5000, využívajú technológiu fluórpolymérovej živice zmiešanú s odolnými keramickými pigmentmi. Povlaky PVDF, aplikované ako viacvrstvový systém (základný náter, farebný náter a voliteľný číry vrchný náter), ponúkajú vysokú odolnosť voči atmosférickej degradácii.
- Výkon : Spĺňa výkonnostné kritériá AAMA 2605. Vykazuje vynikajúcu odolnosť voči ultrafialovému žiareniu, kriedovaniu, vyblednutiu farieb, kyslým dažďom a morskej soli.
- Primárna aplikácia : Výškové architektonické závesné steny, monumentálne budovy a pobrežné priemyselné zariadenia vystavené nepriaznivým poveternostným podmienkam.
5.5 Matica technických špecifikácií povrchovej úpravy
| Spôsob liečby | Typická hrúbka | Odolnosť proti korózii (test soľným sprejom) | UV a farebná stabilita | Poškriabanie a tvrdosť | Preferencia primárnej zliatiny |
| Čistá eloxácia | 10-25 mikrónov | Výborne (1,000 hours) | Vynikajúci | Veľmi vysoká (8-9 Mohs) | 6063 (najlepšia čistota) |
| Práškové lakovanie | 60 - 120 mikrónov | Veľmi dobré (1 000 – 3 000 hodín) | Dobré až vynikajúce | Mierne to High | 6063, 6061, 6005A |
| Elektroforéza | 15 - 25 mikrónov | Superior (2 000 hodín) | Výborne | Vysoká (3 h – 4 h) | 6063 |
| Povlak PVDF | 30 - 45 mikrónov | Výnimočné (4 000 hodín) | Maximálne / Unmatched | Mierne | 6063, 6061, 6005A |
6. Tolerancie vytláčania, pravidlá návrhu a inžinierstvo lisovníc
Navrhovanie efektívneho profilu vytláčania hliníka vyžaduje pochopenie geometrie profilu, rozloženia hrúbky steny, symetrického vyváženia hmotnosti a výrobných tolerancií. Správna konštrukcia znižuje opotrebovanie lisovnice, zabraňuje deformácii toku materiálu a minimalizuje výrobné náklady.
6.1 Normy tolerancie rozmerov
Medzinárodná výroba hliníkových výliskov sa riadi štandardizovanými rozmerovými toleranciami stanovenými organizáciami ako ASTM (Americká spoločnosť pre testovanie a materiály) a EN (Európsky výbor pre normalizáciu).
- ASTM B221 / ANSI H35.2 : Upravuje rozmerové tolerancie pre extrudované hliníkové plné, poloduté a duté profily v Severnej Amerike.
- EN 755-9 a EN 12020-2 : Definuje štandardné tolerancie presnosti pre európske architektonické a inžinierske výlisky. EN 12020-2 platí špeciálne pre vysoko presné konštrukčné profily vyžadujúce tesné montážne tolerancie.
6.2 Kľúčové princípy návrhu extrudovania
- Rovnomerná hrúbka steny : Náhle prechody medzi hrubými a tenkými časťami spôsobujú nerovnomerné rýchlosti chladenia počas vytláčania. Tenké časti sa rýchlo ochladzujú a rýchlejšie sa sťahujú, čo má za následok deformáciu profilu, stopy po potopení na vonkajších viditeľných povrchoch a vnútorné zvyškové napätie. Prechodové zóny by mali zahŕňať skôr postupné polomery ako skokové zmeny.
- Symetrický tok matrice : Tvary prierezu by mali byť čo najviac symetrické vzhľadom na vertikálnu a horizontálnu stredovú čiaru. Asymetrické tvary spôsobujú nerovnomernú rýchlosť toku materiálu cez oblasť oceľovej matrice, čo vedie k krúteniu a prehýbaniu profilu.
- Polomery rohov : Vyhnite sa ostrým 90-stupňovým vnútorným a vonkajším rohom. Začlenenie minimálneho polomeru 0,5 až 1,0 milimetra vo vnútorných rohoch znižuje koncentrácie napätia v oceli pretláčacej matrice aj v dokončenom hliníkovom profile.
- Limit jazykového pomeru : Pomer jazyka sa vzťahuje na šírku otvoreného kanála vzhľadom na jeho hĺbku. Hlboké, úzke kanály zvyšujú silu na oceľové pero, čím sa zvyšuje riziko zlomenia nástroja. Pomery jazyka by sa mali vo všeobecnosti udržiavať pod 3:1 pre štandardné výlisky, hoci pomery až do 5:1 je možné dosiahnuť použitím špecializovaných ocelí na lisovacie nástroje.
7. Výroba, CNC obrábanie a montážne techniky
Väčšina priemyselných hliníkových profilov vyžaduje pred inštaláciou do finálnych zostáv výrobu po vytlačení, vrátane rezania na presné dĺžky, vŕtania, frézovania, rezania závitov, ohýbania a spájania.
7.1 Charakteristiky presného CNC obrábania
- Obrobiteľnosť 6061-T6 : Vysoká štrukturálna tvrdosť (95 HBW) umožňuje vysokorýchlostné CNC frézovanie, sústruženie a vŕtanie. Čipy sa čisto odlamujú od ostria rezného nástroja, čím zabraňujú tvorbe nánosov ostria a vytvárajú vynikajúce obrobené povrchy.
- Obrobiteľnosť 6063-T5/T6 : Nižšia tvrdosť (60 až 75 HBW) spôsobuje, že 6063 je náchylnejší na lepivé triesky, ktoré sa môžu prilepiť na rezné nástroje, ak nie sú správne kontrolované rezné rýchlosti, rýchlosti posuvu a chladenie. Na obrábanie 6063 sa odporúčajú vysokorýchlostné jednobřité alebo dvojbritové frézy s hliníkovou geometriou a leštenými drážkami.
7.2 Technológie spájania a zvárania
Hliníkové výlisky je možné spájať pomocou mechanických spojovacích prvkov, konštrukčného lepenia alebo tepelným zváraním.
- Oblúkové zváranie plynovým volfrámom (GTAW / TIG) a oblúkové zváranie plynom (GMAW / MIG) : 6061 a 6063 sú tepelne spracovateľné zliatiny. Počas zvárania lokálny tepelný príkon vytvára tepelne ovplyvnenú zónu (HAZ) priľahlú k zvarovej húse. HAZ prechádza lokalizovaným žíhaním, ktoré znižuje mechanickú pevnosť v tejto zóne približne o 30 až 50 percent v porovnaní s hodnotami základného kovu. Konštrukčné výpočty musia počítať s týmto znížením pevnosti alebo sa musí použiť tepelné spracovanie a starnutie po zváraní. Odporúčané prídavné zliatiny zahŕňajú 4043 (Al-Si) pre všeobecné použitie alebo 5356 (Al-Mg) pre vyššiu ťažnosť spoja a farebnú zhodu po zvare.
- Zváranie trením s miešaním (FSW) : Zváranie trením s premiešavaním je technika spájania v tuhom stave, ktorá využíva rotačný nástroj na generovanie trecieho tepla, plasticky spája hliníkové profily bez roztavenia materiálu. FSW zabraňuje praskaniu za tepla, pórovitosti a vážnej degradácii pevnosti HAZ, vďaka čomu je ideálny na spájanie širokých extrudovaných panelových zostáv v železničných vozňoch, zásobníkoch batérií a námorných palubách.
8. Technická výberová matica podľa priemyselnej aplikácie
Aby sme dizajnérom a manažérom nákupu pomohli pri výbere optimálnej kombinácie zliatiny, temperovania a povrchovej úpravy, nižšie uvedená matica zvýrazňuje odporúčané špecifikácie profilu pre kľúčové priemyselné sektory.
| Aplikačný sektor | Špecifická aplikácia | Odporúčaná zliatina a tempera | Primárna povrchová úprava | Kľúčový inžiniersky ovládač |
| Architektonická budova | Okenné rámy, dvere, predsteny, výklady | 6063-T5 / 6063-T6 | Eloxované (15-25um) / práškové lakovanie / PVDF | Vynikajúca estetika, komplexná dutá geometria, odolnosť proti korózii |
| Solárna a obnoviteľná energia | Montážne rámy solárnych panelov, sledovacie koľajnice | 6005A-T6 / 6061-T6 | Číry eloxovaný (10-15um) | Vysoký pomer pevnosti a hmotnosti, odolnosť voči zaťaženiu vetrom, rýchla montáž v teréne |
| Automobilový priemysel a EV | Rámy krytov batérií, nosníky, strešné lyžiny | 6061-T6 / 6005A-T6 | Konverzia bez chrómu / E-Coating | Absorpcia nárazovej energie, vysoká medza klzu, zvárateľnosť |
| Priemyselná automatizácia | Modulárne rámovanie s T-drážkou, vedenia dopravníkov, robotické portály | 6063-T6 / 6061-T6 | Číry eloxovaný | Presné rozmerové tolerancie, odolnosť proti poškriabaniu povrchu, tuhosť konštrukcie |
| Elektronika a HVAC | LED chladiče, invertorové skrine, výmenníky tepla | 6063-T5 | Eloxované / elektroforéza | Vysoká tepelná vodivosť (1200 W/m K), jemná tenkorebrová extrudovateľnosť |
| Doprava a námorná doprava | Podlahy karosérií nákladných áut, lodné mostíky, rámy železničných interiérov | 6061-T6 / 6005A-T6 | Práškové lakovanie morskej kvality / eloxované | Odolnosť proti korózii v chloridovom prostredí, dynamická únavová pevnosť |
Často kladené otázky
FAQ 1: Aký je hlavný rozdiel medzi hliníkovými extrúznymi profilmi 6061 a 6063?
Hlavný rozdiel spočíva v chemickom zložení, sile a povrchovej úprave. 6061 obsahuje vyššie hladiny horčíka a kremíka spolu s pridanou meďou a chrómom. Vďaka tomu je 6061-T6 približne o 30 až 40 percent pevnejší ako 6063-T6, vďaka čomu je ideálny pre ťažké nosné konštrukčné aplikácie. Na rozdiel od toho má 6063 čistejšie zloženie s nízkym obsahom medi, ponúka výnimočnú extrudovateľnosť do zložitých alebo tenkostenných tvarov a vytvára vynikajúcu eloxovanú povrchovú úpravu pre architektonické aplikácie.
FAQ 2: Prečo je zliatina 6063 uprednostňovaná pred zliatinou 6061 pre eloxované architektonické profily?
Hliník 6063 neobsahuje prakticky žiadnu meď a nízky obsah železa, čo mu umožňuje pri elektrolytickom spracovaní vytvárať vysoko rovnomerný, číry, jasný film anodického oxidu. 6061 obsahuje meď (0,15 až 0,40 percenta) a chróm, ktoré tvoria mikročastice fázy, ktoré rozptyľujú svetlo, čo má za následok mierne tmavší, sivastý alebo škvrnitý vzhľad po eloxovaní. Pre vizuálne architektonické komponenty poskytuje 6063 vynikajúcu povrchovú konzistenciu a žiarivosť farieb.
FAQ 3: Ako ovplyvňuje označenie teploty výkon hliníkového profilu?
Teplotné označenia označujú tepelné spracovanie a mechanické spracovanie hliníkového profilu. Napríklad temperovanie T4 ponúka strednú pevnosť s vysokou ťažnosťou, vďaka čomu je vhodné pre profily, ktoré vyžadujú ohýbanie za studena po vytlačení. Temperovanie T5 sa vyrába ochladzovaním vzduchom na extrúznom lise s následným umelým starnutím, ktoré poskytuje dobrú pevnosť a rozmerovú stabilitu s minimálnym tepelným skreslením. Temperovanie T6 zahŕňa agresívne ochladzovanie vodou a predĺžené umelé starnutie, čím sa dosahuje maximálna pevnosť v ťahu a tvrdosť pre nosné konštrukcie.
FAQ 4: Môžu hliníkové extrúzne profily nahradiť konštrukčnú oceľ v nosných rámoch?
Áno, hliníkové výlisky môžu nahradiť konštrukčnú oceľ v mnohých nosných aplikáciách, pričom ponúkajú zníženie hmotnosti približne o 60 percent. Zatiaľ čo hliník má zhruba tretinovú hustotu a modul pružnosti ocele (68,9 GPa vs 200 GPa), statici môžu kompenzovať nižšiu tuhosť zväčšením hĺbky prierezu profilu a optimalizáciou momentu zotrvačnosti prierezu. Hliník tiež poskytuje prirodzenú odolnosť proti korózii, čím znižuje dlhodobé náklady na údržbu spojené s ochranou ocele proti korózii.
FAQ 5: Čo spôsobuje deformáciu alebo krútenie v extrudovaných hliníkových profiloch počas výroby?
Deformácia a skrútenie sú zvyčajne výsledkom nerovnomernej rýchlosti toku kovu cez vytláčaciu hubicu, nerovnomerného chladenia naprieč asymetrickými prierezmi, keď profil vychádza z formy, alebo nerovnomerného uvoľnenia napätia počas preťahovania. Navrhovanie profilov s rovnomernou hrúbkou steny, vyváženou symetriou prierezu a správnymi polomermi prechodu pomáha zabezpečiť rovnomerný tok materiálu a rovnomerné chladenie pri zachovaní prísnych tolerancií rozmerovej priamosti.
Odvetvové referencie a štandardy
- ASTM B221 / B221M : Štandardná špecifikácia pre extrudované tyče, tyče, drôty, profily a rúrky z hliníka a hliníkových zliatin. ASTM International, West Conshohocken, PA.
- EN 755 (časti 1-9) : Hliník a hliníkové zliatiny - extrudovaná tyč/tyč, rúrka a profily. Európsky výbor pre normalizáciu (CEN), Brusel.
- EN 12020 (časti 1-2) : Hliník a hliníkové zliatiny - extrudované presné profily zo zliatin EN AW-6060 a EN AW-6063. Európsky výbor pre normalizáciu (CEN), Brusel.
- Združenie hliníka : Hliníkové štandardy a údaje (ASD) , Washington, D.C.
- AAMA 2605 : Dobrovoľná špecifikácia, požiadavky na výkon a skúšobné postupy pre organické povlaky s vynikajúcou výkonnosťou na hliníkových výliskoch a paneloch. Fenestration & Glazing Industry Alliance (FGIA).
- ASM International : Príručka ASM, zväzok 2: Vlastnosti a výber: Neželezné zliatiny a materiály na špeciálne účely. ASM International, Materials Park, OH.